- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
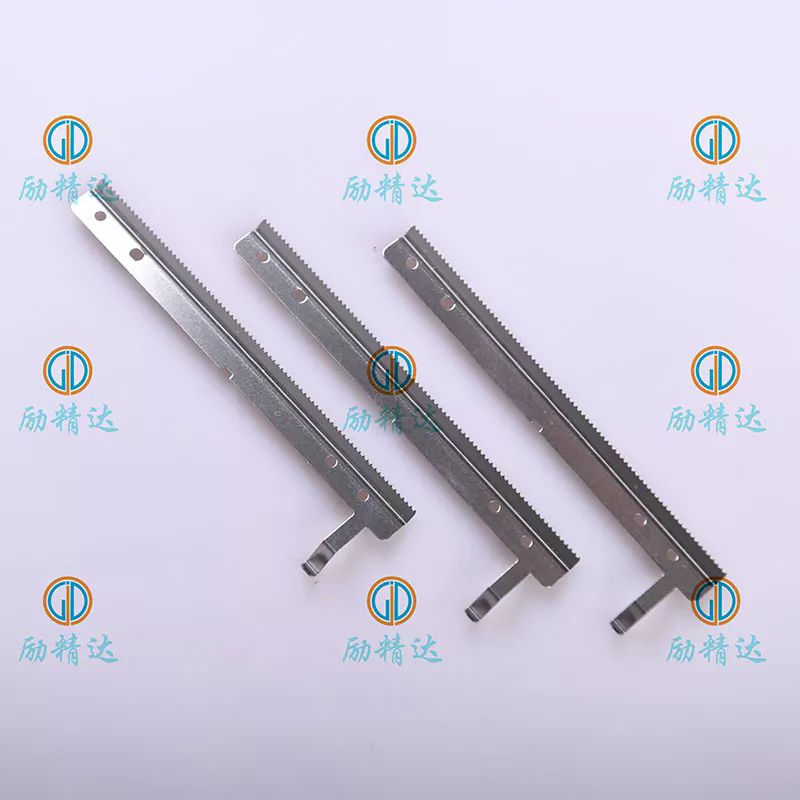
Hvordan glider Cutter Mechanism skjulte batch-defekter forbi kontrol på prøveniveau?
Automationsudstyrsintegratorer og autoreservedelsdistributører afskriver rutinemæssigt masseordrer efter evaluering af prototypeKutter mekanismeprøver. Bænktestede prototyper viser præcise slagbevægelser, korrekt klingefrigang og stabil drivenhedsrespons. En række subtile produktions-oprindelsesfejl dukker først op, når enheder kører kontinuerligt med markcyklus-arbejdsbelastninger inden for ægte biludstyrsopsætninger.
Almindelige blindvinkeldefekter savnes ved validering udelukkende af prototype
- Batchdrift af komponentmateriale: Udsving i legeringsråmateriale medfører for tidlig gear- eller akselslitage, selv med identiske deltegningsdimensioner.
- Monteringstolerancestabling: individuelle dele består hver inspektion i et stykke, men alligevel skaber akkumuleret monteringsforskydning intern mekanisk binding under dynamisk belastning.
- Inkonsistens i smøremiddelbatch: Forkert fedtviskositet eller fyldningsvolumen fører til termisk fortykkelse under vedvarende høje driftstemperaturer.
- Vibrationsskift efter forsendelse: Vibration med flere akser til søtransport løsner forudindstillede skruemomenter, hvilket genererer fejljustering efter kundens modtagelse.
1. Indgående legeringsråmateriale krydsverifikation ud over tegningsdimensionskontrol
De fleste indkøbsteams verificerer kun geometriske dimensioner på indsendte prøveenheder.
Identiske ydre dimensioner kan ikke garantere ensartet legeringshårdhed og kornstruktur. Mindre smeltebatchvariationer vil fremskynde sliddet på geartand og drivaksel under tusindvis af arbejdscyklusser.
LijingdaAutoparts gennemtvinger dobbeltkontrol for hvert indgående metalråmaterialeparti:
- Hårdhedspunktsprøvetagningstest for kritiske transmissionskomponenter
- Materialecertifikat krydsreference i forhold til godkendt legeringsspecifikation baseline
2. Stablet-samling-tolerancesimulering i stedet for diskret delinspektion
Prototype-prøvesamling bliver manuelt finjusteret af dygtige teknikere.
Under masseproduktion har hver enkelt komponent sit eget tilladte toleranceområde. Når flere dele stabler afvigelser i samme retning, skaber kumulativ offset skjult forspænding inde i den komplette skæremekanisme. Statisk bænkinspektion kan vise jævne bevægelser, men dynamiske højhastighedscyklusser medfører intermitterende jitter og unormal støj.
Virtuel tolerance-stabling-simulering plus fuld-montage dynamiske cyklus-testskærme kumulative-tilpasningsrisici før masseproduktion frigivelse.
3. Smøremiddelformulering og påfyldningsvolumen låst processtyring
Prototypemekanismer bruger omhyggeligt udvalgt smøremiddel med præcis påfyldningsmængde.
På samlebånd med store mængder kan udskiftning af fedttypen eller inkonsekvent påfyldningsmængde glide forbi visuel kvalitetskontrol. Under langvarig udstyrsgenereret varme bliver uoverensstemmende smøremiddel tykt, øger den indre friktion og forkorter hele klippeenhedens levetid.
- Hvert OEM-projekt låser den nøjagtige smøremiddelkvalitet, viskositet og fyldvolumen i monteringsarbejdsinstruktionerne
- Periodisk adskilt stikprøvekontrol bekræfter den virkelige verden smøremiddelfordeling i færdige enheder
4. Simuleret validering af intermodal transitvibration
Prøveenheder forbliver i statisk laboratorieopbevaring uden logistikchok.
Søfragt og forsendelser over landevejen overfører kontinuerlige fleraksevibrationer. Fastgørelseselementer inde i skæremekanismen lider under mikro-løsning. Drejningsmomenttab vises ikke før udpakning på destinationsfaciliteten, hvilket forårsager positioneringsafvigelse efter installation på værtsautoudstyr.
Færdige samlede enheder gennemgår accelereret transit-vibrationskammersimulering. Genmåling af fastgørelseselementets drejningsmoment efter test verificerer skruefastholdelsesydelsen for grænseoverskridende forsendelser.
5. Dynamisk udholdenhedstest med høj cyklus, der replikerer driftscyklusser med rigtigt udstyr
Prøveevaluering kører kun i begrænsede demonstrationscyklusser.
Real-world auto-udstyr skaber gentagne hurtige slagcyklusser, stødbelastning og driftstemperaturstigning. Nogle mekaniske træthedsfejl opstår først efter titusindvis af kontinuerlige slag, som ikke kan afsløres gennem korte manuelle betjeningstjek.
Accelereret udholdenhedstestbænk gengiver den faktiske driftsprofil på stedet og overvåger slagnøjagtighed, støjniveau og temperaturdrift på tværs af simulerede cyklusser med fuld levetid.
6. Sporbarhed for sporing af sporbare komponenter til automotive-reservedele tredjepartsrevisioner
Prototypeprøve-test-certifikater har nul revisionsvaliditet for serieproduktionspartier.
Global biludstyrsintegrators indgående kvalitets- og reservedelsforsyningskæderevisioner kræver aggregerede batchbundne tekniske optegnelser: metalmaterialerapporter, udholdenhedscykluslogfiler, transitvibrationsvalideringsdata.
LijingdaAutoparts kompilerer forenede projektorienterede engelsksprogede sporbarhedsdossierer, der fjerner dokumentationsgab-udløste batch-afvisningsrisici for internationale autokomponentkøbere.
Væsentlige indkøbsmuligheder til B2B auto-komponent sourcing
- Baser ikke godkendelsen af den endelige ordre udelukkende på prototypeprøver på statisk bænk
- Tilføj krav til materialehårdhed, dynamisk udholdenhed og transitvibrationer inden for tekniske klausuler for indkøbsordre
- Anmod om partispecifikke testresuméer i stedet for generiske prototypekvalifikationsdokumenter